 +86 13600513715


Noticias
0102030405
Dominio de las aguas residuales de las cervecerías: Transformando efluentes de alta concentración en centros de ganancias
15 de julio de 2025
El desafío único de los efluentes de las cervecerías
Las aguas residuales de las cervecerías presentan fluctuaciones extremas que paralizan el tratamiento convencional:
-
Picos de DQO de 2.000 a 15.000 mg/L durante la limpieza del tanque
-
Sobretensiones de alta temperatura (55-65°C) matando sistemas biológicos
-
Sólidos dominados por levaduras provocando la acumulación de lodos viscosos
-
oscilaciones del pH (3,5-12) de ciclos de limpieza CIP
Juntai soluciones específicas para cervecerías transformar estos desafíos en oportunidades, logrando Eliminación del 95% de DQO mientras recuperamos recursos valiosos - girando Plantas de tratamiento en generadores de ingresos.
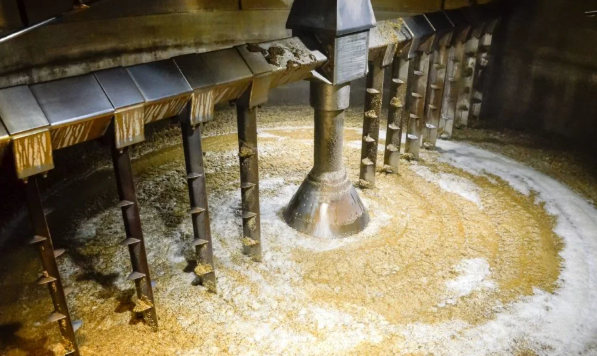
Arquitectura del proceso de tratamiento integrado
1.Sistema de captura de recursos primarios
Tabla: Recursos recuperables en corrientes de aguas residuales de cervecerías
| Flujo de residuos | Recurso recuperable | Tecnología Juntai | Producir | Valor |
|---|---|---|---|---|
| Levadura gastada | Concentrado de proteína | Microcribado + UF | 65% de recuperación | $1,200/T |
| Agua CIP caliente | Energía térmica | Intercambiadores de calor de placas | 92% de recuperación | $18/m³ |
| Partículas de grano | alimento para animales | Filtro de tambor + secadora | 85% de recuperación | $350/T |
| CO₂ de la fermentación | Gas de carbonatación | Torres de captura de gas | Captura del 75% | $80/T |
2.Revolución del tratamiento anaeróbico
Los reactores UASB convencionales fallan debido a las fluctuaciones de temperatura y pH de las aguas residuales de la cervecería. Nuestra solución:
-
Reactores de CI termófilos: Operar a 55°C con una tolerancia de pH de 5,5-8,5.
-
Medios híbridos:Los portadores BIO-BLOCK™ retienen la biomasa durante las cargas de choque
-
Mejora del biogás:La separación por membrana produce un 99 % de CH₄
Actuación:4,5 m³ de biogás/kg de DQO eliminado con una reducción del 95 % de DQO
3.Pulido aeróbico con MBBR
El tratamiento post-anaeróbico requiere la eliminación de nitrógeno:
-
MBBR de dos etapas: Nitrificación (OD>3 mg/L) + desnitrificación (anóxica)
-
Cepas tolerantes a la salinidad:Maneja una conductividad de 8.000 μS/cm
-
Sistema de control de espuma: Dosificación automática de antiespumante sin silicona
Puntos de referencia del rendimiento del sistema
| Parámetro | Sistema convencional | Sistema Integrado Juntai | Mejora |
|---|---|---|---|
| Eliminación de DQO | 80-85% | 95-98% | +13 puntos |
| Producción de biogás | 2,8 m³/kg de DQO | 4,5 m³/kg de DQO | 61% ↑ |
| Producción de lodos | 0,45 kg de MS/kg de DQO | 0,12 kg de MS/kg de DQO | 73% ↓ |
| Consumo de energía | 1,6 kWh/m³ | -0,8 kWh/m³* | Neto positivo |
| Huella | 100% | 55% | 45% ↓ |
*La cogeneración de biogás supera la demanda energética de la planta
Innovaciones específicas para cervecerías
1.Tecnología de optimización del ciclo CIP
-
Monitoreo de conductividad en tiempo real:Detecta la irrupción de cáustico/ácido
-
válvulas de desviación automatizadas: Enruta corrientes de pH alto (>10) hacia la ecualización
-
Regeneración de limpiadores enzimáticos:Extiende la vida útil de los productos químicos 3 veces
2.Sistema de gestión de levadura
-
Flotación criogénica:Separa la levadura a 4°C sin coagulantes.
-
Limpieza ultrasónica:Libera proteínas intracelulares
-
Valorización de levaduras gastadas:Concentrado de proteína al 60% para alimentación acuícola
3.Paquete de Operación Carbono Neutral
-
Enfriadores alimentados con biogás:Enfría el efluente utilizando metano recuperado
-
Integración solar térmica: Precalienta el agua de proceso
-
Equilibrio de CO₂:Captura gas de fermentación para créditos de carbono
Estudio de caso: Expansión de una cervecería artesanal alemana
Instalación de 300 HL/día con orientación a:
-
Recargos de 120.000 €/año por infracciones de COD
-
65.000 € anuales de costes de eliminación de lodos
-
Producción limitada por la capacidad de aguas residuales
Implementación de Juntai:
-
Sistema integrado instalado:
-
Primario: 3 mm Filtro de tambor rotatorio + recuperación de calor
-
Secundario: reactor IC termófilo de 800 m³
-
Terciario: MBBR nitrificante + sedimentador tubular
-
-
Resultados operativos:
-
La DQO se redujo de un promedio de 8.500 mg/L a 250 mg/L
-
El biogás calienta el 100% del agua de elaboración de cerveza
-
Venta de subproductos de levadura: 28.000 €/año
-
Costos de eliminación de lodos eliminados
-
ROI: 2,8 años
-
Tratamiento de cervecerías preparado para el futuro
1.Optimización de procesos impulsada por IA
-
Equilibrio de carga predictivo:Pronostica ciclos CIP utilizando el programa de producción
-
Ajuste automático de parámetros: Control de O₂/alcalinidad en tiempo real
-
Tecnología de gemelos digitales:Simula nuevos impactos de recetas
2.Integración de la Economía Circular
-
Biorrefinería de grano gastado: Produce ácido láctico ($2,500/T)
-
Extracción de residuos de lúpulo:Recupera xantohumol ($12.000/kg)
-
Pulido con agua:Ósmosis inversa para reutilización en el lavado de botellas
3.Ingeniería de resiliencia
-
Amortiguadores de carga de choque:Columnas de carbón activado para derrames químicos accidentales
-
Diseño resistente a tormentasElectrónica estanca para instalación en exteriores.
-
Unidades modulares escalables:Añadir 25% de capacidad sin reconstrucción