 +86 13600513715


Alimentos y bebidas
Tratamiento de aguas residuales de alimentos y bebidas: desafíos de la industria y soluciones innovadoras
Centrándonos en tecnologías de gestión del agua industrial eficientes y sostenibles
Características y desafíos de las aguas residuales industriales
Las aguas residuales de alimentos y bebidas se caracterizan por una alta carga orgánica (DBO/DQO), una composición compleja (grasas, azúcares, proteínas) y una gran variabilidad en el tratamiento. Las aguas residuales difieren significativamente entre subsectores (lácteos, cerveceros, procesamiento de carne, etc.), lo que hace que los métodos tradicionales sean ineficientes y costosos.
Alta carga orgánica
La DQO a menudo supera los 10.000 mg/L, lo que requiere tecnologías de degradación avanzadas.
Composición compleja
Las grasas, los sólidos suspendidos y las fluctuaciones del pH desestabilizan los sistemas biológicos.
Regulaciones estrictas
Ajuste de los límites de vertido para DBO, TN y TP (por ejemplo, Directiva IPPC de la UE).
Costos operativos
El consumo de energía representa entre el 15 y el 25% de los costes de producción, lo que exige soluciones de ahorro energético.
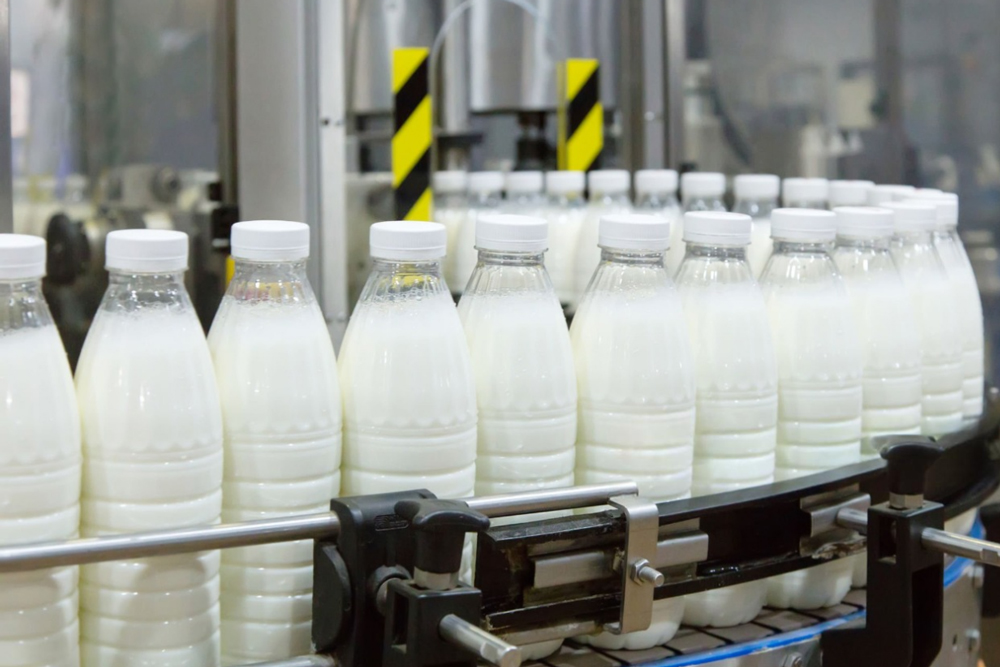
Aguas residuales de productos lácteos
● Características: Alto contenido de lactosa (>2.000 mg/L), proteínas y grasas (3-8%), con tendencia a formar capas de espuma.
● Desafíos técnicos: Baja eficiencia de separación de aceite; los sistemas de lodos activados convencionales son vulnerables a cargas de choque.
Solución JUNTAI
● Tecnología de biopelícula MBBR: Los soportes con una superficie de 800 m²/m³ mejoran la eficiencia de degradación en un 40%.
● Sistema de flotación DAF: Elimina el 95% de las grasas, reduciendo el tiempo de pretratamiento a 30 minutos.
Aguas residuales de cervecerías
● Características: pH 3,5-5,5, que contiene etanol, ácidos volátiles y levadura residual.
● Desafíos técnicos: Las condiciones ácidas inhiben la actividad microbiana; eficiencia de desnitrificación tradicional
Solución JUNTAI
● MBBR resistente al ácido: Los portadores de biopelícula de EPDM toleran un pH entre 3 y 10.
● Desnitrificación en dos etapas: La nitrificación de corte corto + anammox logra una eliminación de nitrógeno del 85%.
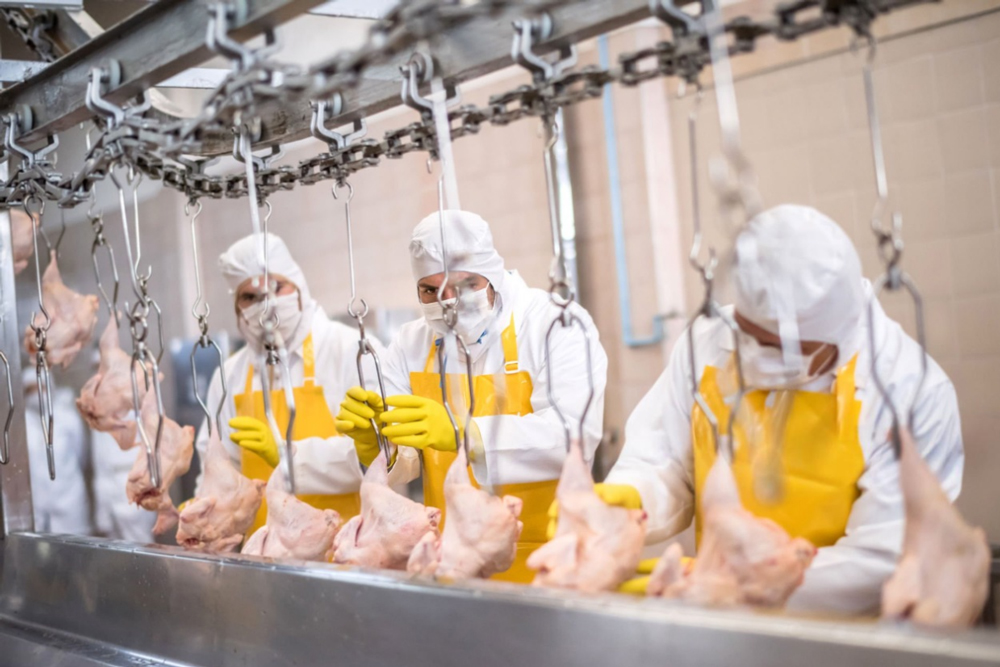
Aguas residuales del procesamiento de carne
● Características: Alto contenido de grasas (5-15%), plasma sanguíneo y sólidos suspendidos (SS >1.000 mg/L).
● Desafíos técnicos: La grasa obstruye las tuberías y los tanques de sedimentación tradicionales requieren mucho espacio.
Solución JUNTAI
● Sedimentador tubular: Tasa de carga superficial de 4 m³/(m²·h), logrando una eliminación de SS >90%.
● Pretratamiento de hidrólisis térmica: Descompone las estructuras grasas para mejorar la biodegradación.
Aguas residuales de almidón (procesamiento de papa y maíz)
● Características: Alta viscosidad (>50 cP) con almidón coloidal y azúcares de cadena corta.
● Desafíos técnicos: La viscosidad reduce la transferencia de oxígeno, disminuyendo la eficiencia de la aireación en un 30%.
Solución JUNTAI
● Pretratamiento de cizallamiento ciclónico: Reduce la viscosidad a
● Biorreactor de membrana dinámico: Flujo estable de 20 LMH con fuerte capacidad antiincrustante.
Ventajas tecnológicas de JUNTAI: de la teoría a la prácticaMatriz de tecnología innovadora
| Módulo de Tecnología | Funcionalidad principal | Caso de aplicación industrial |
| MBBR inteligente | Biopelícula resistente a toxinas, eliminación de DQO >92% | Planta láctea: DQO reducida de 8.000 a 150 mg/L |
| DAF de alta eficiencia | 95% de disolución en aire, 40% de reducción química | Planta de carne: eliminación de grasa del 98% |
| Aireación de bajo consumo energético | 35% de transferencia de oxígeno, 25% de ahorro de energía | Cervecería: ahorro energético de 120.000 dólares al año |
Valor sostenible
Recuperación de energía: La producción anaeróbica de metano cubre el 30% de la electricidad de la planta (para un tratamiento de 1.000 m³/día).
Reutilización del agua: Los sistemas UF+RO reducen el costo del agua recuperada a
Casos de éxito de clientes
"
¿Por qué elegir JUNTAI? ¿Por qué elegir JUNTAI?
Profunda experiencia en la industria: Más de 10 años centrados en aguas residuales de alimentos y bebidas, cubriendo más de 20 subsectores.
Ventaja tecnológica: 7 innovaciones patentadas, incluidos portadores de biopelículas resistentes al ácido.
Entrega global: Sistemas modulares enviados en 72 horas; soporte tecnológico para todo el mundo.
CONSULTE AHORA