 +86 13600513715


Química y petróleo
Tratamiento de aguas residuales químicas y petroleras:
Desafíos de la industria y soluciones a medida
Características y desafíos principales de las aguas residuales industriales
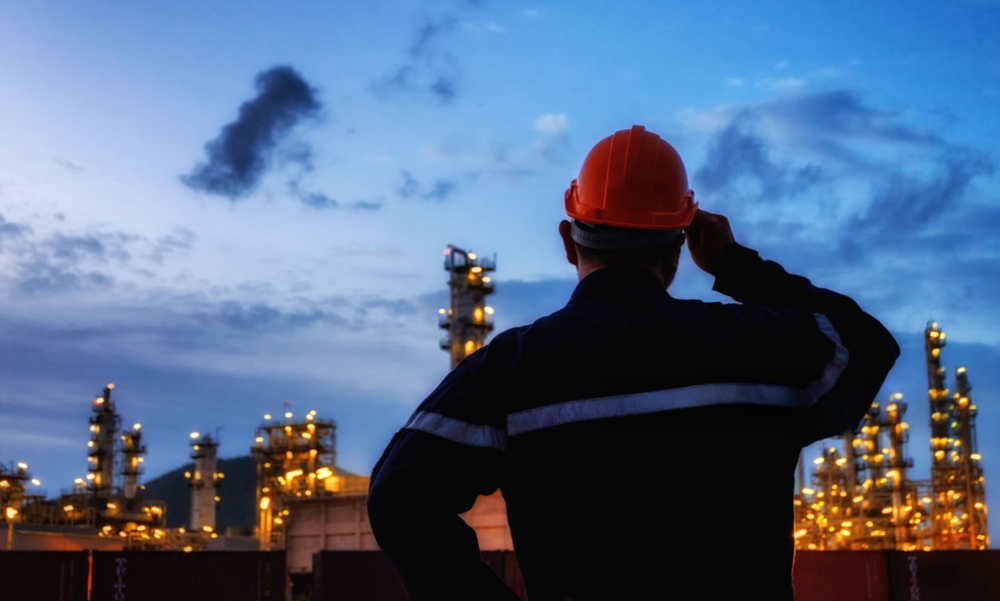
Las aguas residuales químicas y petroleras son una matriz compleja de compuestos orgánicos tóxicos (fenoles, derivados del benceno), metales pesados (cromo, mercurio), alta salinidad (TDS >50.000 mg/L), y aceites emulsionados, lo que plantea dificultades extremas de tratamiento. La variabilidad en los procesos de refinería, los intermedios petroquímicos y las demandas de producción de productos químicos especializados... sistemas modulares y adaptativos para manejar cargas fluctuantes y cumplir con los mandatos de descarga cero de líquidos (ZLD).
Desafíos críticos
Toxicidad y bioinhibición
Los compuestos como los hidrocarburos aromáticos policíclicos (HAP) alteran el tratamiento biológico.
Corrosión por alto TDS
Una salinidad >3% acelera la corrosión y la formación de incrustaciones en los equipos.
Emulsiones de aceite y agua
Las emulsiones estables requieren una separación de fases avanzada.
Recuperación de recursos
Recuperación rentable de metales, sales y agua.
Procesos de Oxidación Avanzada (POA)
● Tecnología: Los sistemas híbridos catalizados por ozono y UV se degradan benceno, fenoles, y disolventes clorados en CO₂ y H₂O.
Ventajas de JUNTAI:
● Reactor catalítico patentado: Tasa de utilización de ozono del 85%, reduciendo los costos operativos en un 40%.
● Monitoreo de ORP en tiempo real: El control inteligente del potencial redox garantiza la degradación del 100% de los compuestos tóxicos.
Destilación-Cristalización por Membrana (MDC)
● Tecnología: Las membranas de PTFE hidrófobas funcionan a 60-80 °C para separar sales y compuestos orgánicos, logrando TDS
Ventaja de JUNTAI
● Recubrimiento antiincrustante: Extiende la vida útil de la membrana a 7 años (promedio de la industria: 3 años).
● Integración del calor residual: Utiliza el calor residual del proceso para reducir el consumo de energía en un 35%.
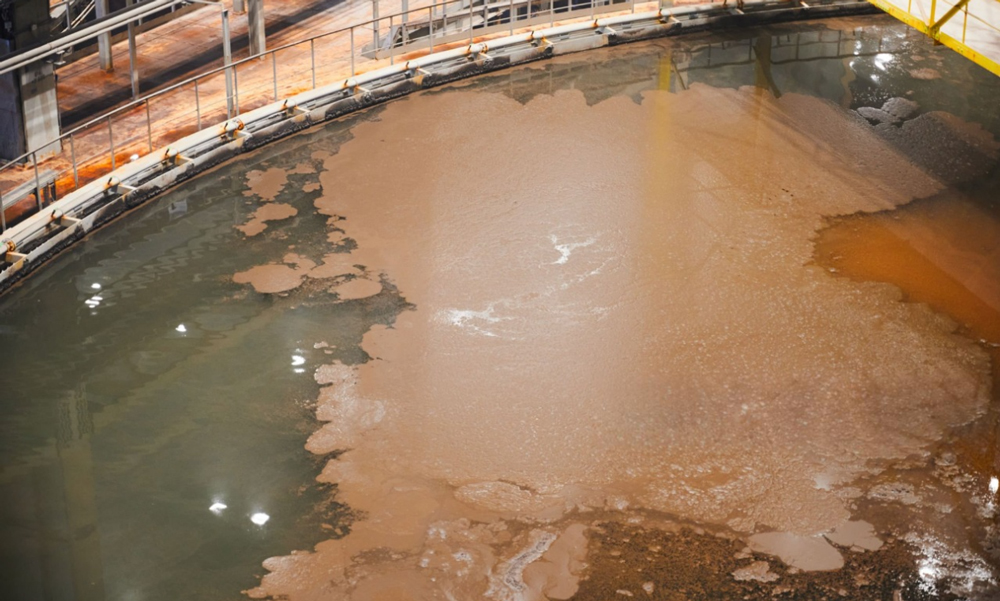
Electrocoagulación-Flotación (ECF)
● Tecnología: Los electrodos de aluminio/hierro generan microflóculos para atrapar metales pesados (Cr⁶⁺, Pb²⁺) y aceites emulsionados.
Ventaja de JUNTAI
● Tecnología de energía pulsada: Aumenta la eficiencia de generación de floculante en un 50%, reduciendo el volumen de lodos en un 30%.
● Módulo de recuperación de petróleo: Recupera petróleo crudo con una pureza superior al 95%, generando hasta $500.000 al año en ingresos.
Sistemas de descarga cero de líquido (ZLD)
● Tecnología: Evaporadores multiefecto + cristalizadores de circulación forzada recuperan NaCl,Na2SO4, y agua pura.
Ventaja de JUNTAI
●Recompresión mecánica de vapor (MVR): Reduce el consumo energético en un 50% respecto al ZLD tradicional.
●Cristalización de sal de alta pureza: Pureza de NaCl >99,5%, cumpliendo con los estándares de grado industrial.
Estudios de caso
Refinería petroquímica de Oriente Medio
- 1
Fondo
Una refinería de 200.000 bpd se enfrentó a infracciones de la EPA debido a la presencia de benceno (120 mg/L) y sólidos disueltos totales (TDS) (25.000 mg/L) en el efluente. Los sistemas existentes de carbón activado y ósmosis inversa (OI) fallaron en condiciones de alta salinidad y toxicidad. - 2
Solución JUNTAI
Fase 1 – Pretratamiento:Se instaló un sistema ECF para eliminar el 98% de los aceites emulsionados y el 95% del cromo.Fase 2 – Tratamiento central:El sistema AOP con capacidad de ozono de 50 kg/h degradó el benceno aFase 3 – ZLD:Los cristalizadores MDC+ lograron una recuperación de agua del 95% y una producción de sal de 10 toneladas/día.3Resultados
Parámetro Afluente Efluente Benceno 120 mg/L TDS 25.000 mg/L 480 mg/L Costo de operación $8,5/m³ $3,2/m³ Retorno de la inversión: 3,2 años vía venta de sal y evitación de sanciones.
Planta química especializada china
- 1
Fondo
Un productor de electrolitos de baterías de vanadio generó aguas residuales con Cr⁶⁺ (15 mg/L), SO₄²⁻ (18.000 mg/L) y un pH de 1,5 a 2,0. La precipitación tradicional con cal provocó problemas en la eliminación de lodos. - 2
Solución JUNTAI
Paso 1 – Eliminación de metales pesados:La electrocoagulación a pH 3,0 logró una eliminación del 99,8 % de Cr⁶⁺ (Paso 2 – Recuperación de sulfato:La nanofiltración selectiva concentró SO₄²⁻ a 120.000 mg/L para la cristalización de Na2SO4.Paso 3 – Reutilización del ácido:El efluente ácido (pH 2,0) se recicló en las líneas de producción, lo que supuso un ahorro de 200.000 dólares al año en costes de H2SO4.3Resultados
Ahorro anual: 1,2 millones de dólares (productos químicos + eliminación de lodos).Recuperación de vanadio: Vanadio al 85% extraído mediante intercambio iónico, vendido a 12.000 dólares la tonelada.Proceso de dar un título: Obtuvo la certificación de ecoeficiencia ISO 14045.
Tendencias futuras
"
Haga clic para consultar Haga clic para consultar
Si tiene alguna necesidad, no dude en ponerse en contacto conmigo y estaré encantado de atenderle.
CONSULTE AHORA